重機アタッチメントの溶接修理とは?対応範囲や依頼前の確認点
2026/10/03
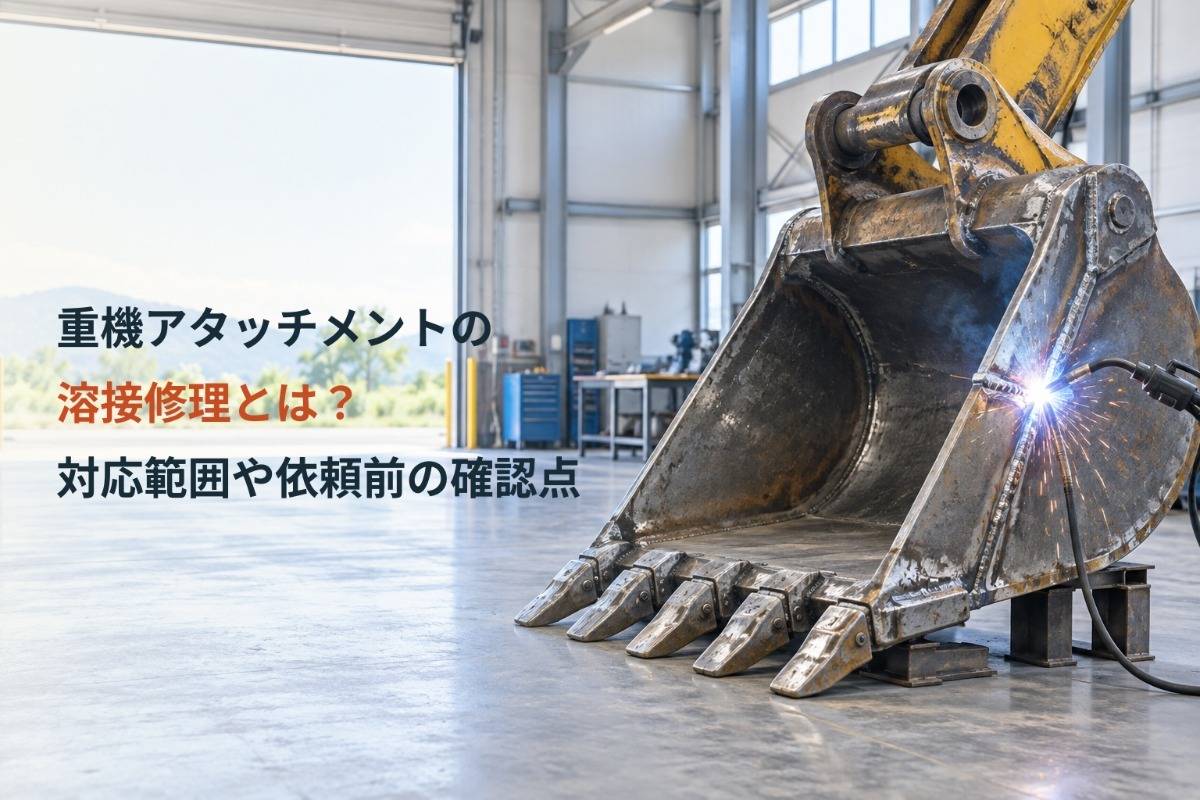
バケットの刃先がすり減ったり、フォークの根元にひびが入ったりしたとき、溶接で直せるのか、部品を交換すべきか迷うことがあります。見た目の損傷だけで決めると、内部に残ったひびや取付部のずれを見落とすおそれがあります。まずは破損した部位、母材の厚みと材質、使用中の負荷を確認することが大切です。
重機アタッチメントの溶接修理には、ひび割れの補修、摩耗部の肉盛、補強板の取付けなどがあります。ただし、どの方法が使えるかは損傷の深さや取付精度によって変わります。この記事では、バケットやフォークなどの補修方法、現場出張と工場整備の使い分け、ピン・ブッシュや油圧まわりの確認点、見積もりに必要な情報を整理します。
溶接後の安全性は、表面をきれいに仕上げるだけでは判断できません。割れの除去、開先加工、材質に合う溶接材料の選定、入熱と変形の管理、施工後の点検までを一続きの作業として考えます。装着先の機械や使用目的に合う修理方法を選ぶため、状態が分かる写真と寸法を用意して相談しましょう。
相談前には、損傷したまま使用を続けていないかも確認してください。小さなひびでも繰り返し荷重を受けると範囲が広がることがあります。異音やがたを伴う場合は運転を止め、損傷部を調べてから修理や交換を判断します。
株式会社𠮷行重機は、重機アタッチメントを通じて作業現場を支えてきました。細かな要望や使用目的に合わせた対応を心がけ、実際の作業を想定した設計を行っています。用途や作業条件によって必要な性能は異なるため、打ち合わせを重ねながら最適な仕様を検討しておりますので、既存の重機をより活かしたい方や、作業の幅を広げたいとお考えの方にも対応可能です。こうした取り組みを続けるため、新たな人材の採用にも力を入れています。ものづくりに興味がある方や、現場を支える仕事に携わりたい方は、ぜひ検討してみてください。

| 株式会社𠮷行重機 | |
|---|---|
| 住所 | 〒576-0065大阪府交野市向井田3-74-4 |
| 電話 | 072-894-1141 |
目次
重機アタッチメントで溶接修理を検討できる損傷
バケットの刃先・側板・底板に生じる摩耗とひび
バケットでは刃先、側板、底板の摩耗や、ピンボス周辺のひびが相談の対象になります。摩耗が局所的で母材に十分な厚みが残っていれば、肉盛や耐摩耗板の追加を検討できます。刃先の形が大きく崩れている場合は、刃先部品の交換と溶接を組み合わせる方法もあります。表面だけを盛っても、母材の割れや層間の傷みが残れば再び損傷しかねません。
土砂を扱うバケットと、砕石や解体材を扱うバケットでは摩耗のしかたが異なります。硬い材料との接触が多い場合は耐摩耗性だけに注目せず、衝撃による割れや重量増も考慮します。刃先と側板の接合部、補強板の端、既存の溶接部は応力が集まりやすいため、作業前にひびの始点と終点を確認します。施工後は刃先の角度や取付部の位置を測り、装着時の干渉を防ぎます。
フォーク・グラップルの爪先と固定部を補修するとき
フォークやグラップルでは、爪先の欠け・摩耗と、根元の溶接固定部のひびを分けて考えます。爪先の摩耗には使用条件に合う肉盛材を選び、必要な形状に仕上げます。根元のひびは表面を覆うだけでは原因が残るため、割れの範囲を調べ、損傷部を除去してから開先を設けます。補強板を追加する場合も、端部に負荷が集中しない形状を検討します。
ブラケットが曲がっているときは、溶接前にピン穴の位置、耳幅、取付面の平行を測る必要があります。治具で位置を保ちながら仮付けし、溶接後にも同じ寸法を確認します。見た目のひびが小さくても、取付部全体が変形していれば肉盛だけで元の動きに戻せるとは限りません。使用時にどの方向から荷重がかかるかも、補修範囲を決める手がかりになります。
ピン・ブッシュのがたと油圧部品は別に確認する
ピンやブッシュの摩耗でがたが出ている場合は、溶接部だけを直しても取付精度は回復しません。ピン径、穴径、左右の中心距離を測り、ブッシュ交換、穴の再加工、肉盛後の機械加工などを検討します。穴の芯をそろえるラインボーリングが必要なら、加工設備や治具を使える工場での作業が適しています。給脂穴やグリース溝も仕上げ時に確認します。
作動の遅れ、力不足、油漏れがあるときは、配管・ホース・継手やシリンダーの状態も確認します。油圧の不調をアタッチメントの溶接だけで解決できるとは限りません。とくに圧力がかかる部品やシリンダーチューブの損傷は、安易に現場で溶接せず、部品交換や適切な設備での整備を検討します。溶接の熱がホースやシールに及ばないよう、作業前の分解や保護も必要です。
同じ「ひび割れ」でも、荷重を受ける根元と摩耗面の端では、修理後に求められる強さや精度が異なります。割れが既存の溶接線に沿っているか、母材まで進んでいるか、周囲に変形があるかを分けて記録しましょう。塗装の下に隠れた割れもあるため、必要に応じて表面を清掃し、施工先に詳しい点検を依頼します。
溶接修理と部品交換を判断するための確認点
母材の状態と材質を先に調べる
修理できるかどうかは、ひびの長さだけでは決まりません。母材に残る厚み、割れの深さ、変形の広がり、過去の補修履歴を合わせて見ます。局所的な損傷でも、周囲が薄くなっていれば補修後に別の場所へ負荷が移る可能性があります。広い範囲で破断や層間剥離が起きている場合、取付部の形状を保てない場合は、交換も候補に入れます。
SS400などの一般構造用鋼材と、高張力鋼や焼入れ材では、適切な溶接条件が異なります。同じアタッチメントの中でも部位によって材質が違うことがあるため、外観だけで鋼種を決めつけないことが大切です。図面、銘板、整備記録などで材質を確認し、板厚や拘束の強さに応じて予熱、溶接材料、溶接順序を決めます。材質が分からない場合は、その不確かさを依頼先へ伝えてください。
修理費だけでなく停止と再発の影響も比べる
修理と交換の比較では、溶接費だけでなく、取り外し・搬送、機械加工、検査、再装着にかかる作業も見積もります。補修後に短期間で再び止まる可能性や、代替アタッチメントを確保できるかも判断材料です。交換部品の入手に時間がかかるなら、現場で安全にできる応急作業と、工場での本格的な整備を分けて計画する方法があります。ただし、仮付けだけで元の荷重を受けられると判断してはいけません。
ピン穴の著しい変形、重要な取付部の破断、材質や構造を確認できない損傷は、補修方法を慎重に選びます。メーカーの仕様と装着先の寸法を確認し、必要なら交換を優先します。修理の可否を一律の摩耗率や芯ずれ寸法で決めると、機種や用途による違いを見落とします。測定値と使用条件を示し、施工後に必要な強度や精度を確保できるか、依頼先と確認しましょう。
| 確認する項目 | 溶接修理を検討しやすい状態 | 交換も検討する状態 |
| 母材 | 損傷が局所的で残る厚みを確認できる | 広い範囲の破断や薄肉化がある |
| 取付部 | ピン穴やブラケットの位置を復元できる | 変形が大きく精度を保ちにくい |
| 材質 | 鋼種や施工条件を確認できる | 材質が不明で適切な施工条件を決められない |
| 稼働計画 | 点検と仕上げ加工の時間を確保できる | 必要な検査や加工を行えない |
費用の比較では、補修直後に使用できるかだけでなく、次の点検時期や部品の入手性も確認します。摩耗しやすい刃先だけを交換できる構造なら、アタッチメント全体の交換を避けられる場合があります。一方、母材と取付部がともに傷んでいる場合は、複数の工程を重ねるより交換が適切なこともあります。使用を急ぐ場合でも、必要な検査を省く前提で工期を決めないでください。
現場出張と工場整備で変わる作業と品質管理
現場で対応しやすい作業と火気対策
現場出張は、アタッチメントを運ばずに状態を確認でき、局所的なひびの補修や摩耗部の肉盛を進めやすい方法です。ただし、屋外では風雨によって作業条件が変わり、姿勢や電源にも制約があります。精密な芯出しや広範囲の再加工を必要とする場合は、現場で無理に完結させず、工場での仕上げを組み合わせます。作業の目的が応急復旧か継続使用を前提とする補修かを最初に決めることが重要です。
溶接前には重機を安定した状態で停止させ、可燃物を取り除き、火花が届く範囲を養生します。油圧を抜き、燃料・油圧配管やホースを熱から守り、周囲の作業者と合図方法を共有します。消火手段を用意し、風向や他の機械の動線も確認してください。作業後は溶接部だけでなく周辺の残火、ホースの傷み、油漏れを点検します。現場条件が整わないときは作業場所や方法を変更します。
工場での前処理・溶接・仕上げ
工場ではアタッチメントを分解して洗浄し、割れや摩耗、寸法を詳しく調べられます。ひび割れの補修では損傷部を取り除き、必要な開先を設け、油や塗膜、さびを除去します。汚れが残ると溶け込み不足などの原因になるため、前処理は仕上がりに直結します。肉盛は母材と用途に合う材料を選び、過度な盛り上げによる重量増や干渉を避けます。
溶接中は入熱、パス間の清掃、溶接順序を管理し、ひずみを測りながら進めます。高張力鋼などは熱による性質の変化にも注意が必要です。施工後にはピン穴や取付面を加工し、ブッシュの圧入、給脂部の確認、必要な防さび処理を行います。溶接しただけで取付精度が戻るわけではないため、機械加工と寸法測定を工程に含めます。
完成時はビードの連続性、割れ、アンダーカットなどを目視で調べます。負荷が集中する部位は、必要に応じて浸透探傷や磁粉探傷なども検討します。さらにピンの通り、可動範囲、周辺部品との干渉を確かめ、整備前後の測定結果を記録します。検査方法と合否の基準は、材質、用途、損傷部位に合わせて施工先と決めてください。
修理後の塗装は外観を整えるだけでなく、露出した鋼材をさびから守る工程です。塗装前に溶接部と周辺の点検を済ませ、割れや寸法不良が見つかれば先に対処します。組み付け時にはピンとブッシュの動き、給脂、ボルトの締結、油圧ホースの取り回しを確認します。稼働前の確認結果を記録しておくと、再びがたやひびが出た際に変化を追いやすくなります。
写真で損傷と取付形状を伝える
相談時は、アタッチメント全体、破損部の近景、反対側の状態、銘板や型式が分かる写真を用意します。ひび割れは始点と終点が分かる角度から撮り、摩耗部には定規などを添えると大きさを伝えやすくなります。表面の泥や油を安全に除去してから撮影すれば、損傷を見分けやすくなります。写真だけで内部の損傷を確定できないため、現物確認後に工法が変わる可能性も見込んでおきましょう。
全体写真には装着方向とホースの取り回しも収めます。局所の接写だけでは、損傷部がどの位置にあり、周囲に何が接しているか判断しにくいためです。過去に同じ部位を補修した場合は、その位置や作業内容も伝えます。ひびが広がっている、取付部にがたがある、作動時に異音がするなど、写真に写りにくい症状は文章で添えると判断の助けになります。
寸法・使用条件・希望する作業を整理する
装着先の機種とアタッチメントの型式に加え、ピン径、耳幅、取付中心距離、板厚、摩耗している範囲を記録します。油圧式ならホースや継手の形状、漏れや作動不良の有無も伝えます。寸法は測った場所と方法が分かるようにし、不明な値を推測で埋めないでください。図面や整備記録があれば、写真と一緒に提示すると部品や材質の照合に役立ちます。
- 損傷:ひび・欠け・摩耗・変形の場所と広がり
- 取付:機種、型式、ピン径、耳幅、中心距離
- 使用:土砂、砕石、解体などの作業内容と負荷
- 希望:現場出張か工場整備か、停止できる期間、交換品の有無
現地での点検と写真による一次相談では、確認できる範囲が異なります。写真で分かるのは主に表面の状態で、内部の割れや隠れた薄肉化は実物の調査が必要です。最初の見積もりを確定額と受け取らず、分解後に追加作業が必要になった場合の連絡方法も決めておくと、作業を進めやすくなります。
見積もりでは、溶接、部品交換、機械加工、検査、搬送をどこまで含むか確認します。現地での応急処置と工場での本修理を分ける場合は、それぞれの作業範囲と再使用前の確認事項を明確にします。仕上げ後の寸法記録や点検内容を受け取れるかも確認すると、次回の整備や交換判断に役立ちます。
株式会社𠮷行重機は、重機アタッチメントを通じて作業現場を支えてきました。細かな要望や使用目的に合わせた対応を心がけ、実際の作業を想定した設計を行っています。用途や作業条件によって必要な性能は異なるため、打ち合わせを重ねながら最適な仕様を検討しておりますので、既存の重機をより活かしたい方や、作業の幅を広げたいとお考えの方にも対応可能です。こうした取り組みを続けるため、新たな人材の採用にも力を入れています。ものづくりに興味がある方や、現場を支える仕事に携わりたい方は、ぜひ検討してみてください。
| 株式会社𠮷行重機 | |
|---|---|
| 住所 | 〒576-0065大阪府交野市向井田3-74-4 |
| 電話 | 072-894-1141 |
会社概要
会社名・・・株式会社𠮷行重機
所在地・・・〒576-0065 大阪府交野市向井田3-74-4
電話番号・・・072-894-1141
----------------------------------------------------------------------
株式会社𠮷行重機
〒576-0065
大阪府交野市向井田3-74-4
電話番号 : 072-894-1141
FAX番号 : 072-894-1143
----------------------------------------------------------------------